Artykuł sponsorowany
Jak warunki pracy zmieniają dobór gatunku i obróbki elementów nierdzewnych
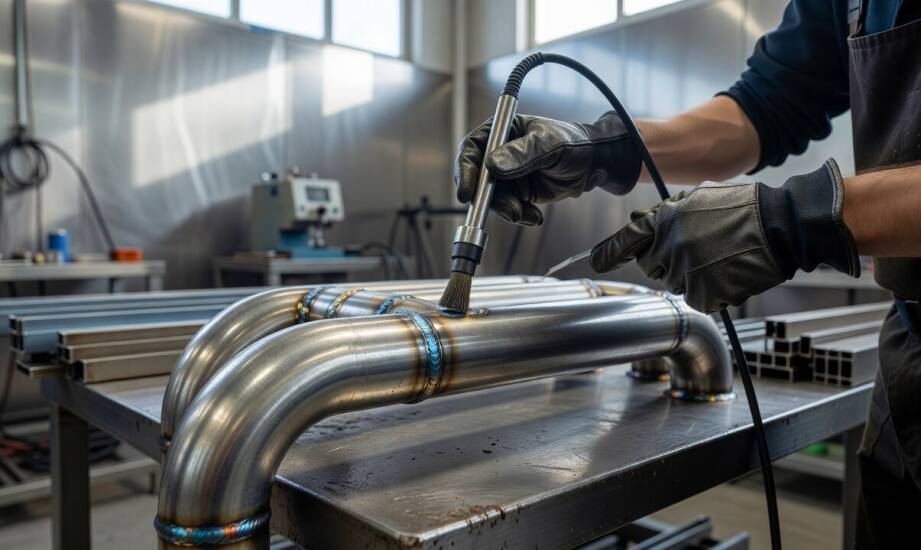
Element mocujący w instalacji chemicznej, wykonany ze stali 1.4301, pracował bez zarzutu w suchej hali produkcyjnej przez kilka lat. Po przeniesieniu detalu do strefy narażonej na wilgoć i aerozol solny sytuacja uległa radykalnej zmianie. W okolicy spoin pojawiły się pierwsze wżery, a po upływie kolejnych kilku miesięcy obsługa techniczna zaobserwowała zaawansowaną korozję szczelinową. Ten przykład obrazuje problem często spotykany w warunkach przemysłowych. Dobór materiału na podstawie samej nazwy nie wystarcza, gdy drastycznie zmienia się środowisko pracy.
Przeczytaj również: Rola zabawek edukacyjnych w rozwijaniu umiejętności matematycznych dzieci
Warunki eksploatacji a wybór gatunku stali nierdzewnej
Decyzję o zastosowaniu konkretnego stopu określają przede wszystkim stężenie chlorków oraz temperatura otoczenia. Równie ważna pozostaje częstotliwość kontaktu z wodą i możliwość lokalnego zalegania osadów. W środowiskach o zawartości chlorków poniżej 200 ppm wystarczają zwykle popularne gatunki austenityczne, takie jak 1.4301.
Przeczytaj również: Najciekawsze rodzaje tańca – inspiracje i pomysły na rozwijanie pasji
Sytuacja wymaga zmiany podejścia materiałowego przy stężeniach rzędu 200–1000 ppm. Zalecane stają się wówczas stale z dodatkiem molibdenu, reprezentowane przez gatunek 1.4404. Powyżej 1000 ppm oraz w środowisku wody morskiej inżynierowie najczęściej sięgają po stopy typu duplex. Wymagane są wtedy materiały o wysokim wskaźniku PREN.
Parametr ten wylicza się bezpośrednio na podstawie zawartości chromu, molibdenu oraz azotu, bez konieczności stosowania skomplikowanych równań matematycznych w dokumentacji warsztatowej. Pozwala on precyzyjnie porównać odporność poszczególnych stopów na korozję wżerową. Dla popularnej stali 1.4301 wskaźnik wynosi zazwyczaj 18–20. W przypadku gatunku 1.4404 mieści się w zakresie 23–28, a dla struktury duplex 2205 osiąga bezpieczny pułap 30–38. Podwyższona temperatura medium dodatkowo przyspiesza niekorzystne procesy miejscowe. Brak możliwości regularnego mycia instalacji sprzyja powstawaniu szkodliwego biofilmu, który szybko inicjuje zjawisko korozji szczelinowej.
Sama nazwa gatunku nie gwarantuje jednak bezproblemowej eksploatacji instalacji. Zagrożenie pojawia się w momencie, gdy wyprodukowany element zawiera spoiny lub strefy po intensywnej obróbce termicznej. W zakresie temperatur 450–850°C w stalach austenitycznych dochodzi do zjawiska uczulenia. Proces ten polega na wydzielaniu się węglików chromu na granicach ziaren. Prowadzi to do lokalnego zubożenia struktury materiału w chrom. Strefa wpływu ciepła traci wtedy zdolność do samoistnego odbudowywania warstwy pasywnej i staje się ogniskiem szybkiej degradacji korozyjnej.
Obróbka powierzchni i zmiany procesowe po spawaniu
Obróbka powierzchni przeprowadzana zaraz po spawaniu w największym stopniu decyduje o odnowieniu warstwy ochronnej materiału. Mechaniczne szlifowanie lub szczotkowanie usuwa jedynie widoczne przebarwienia cieplne. Taki zabieg nie przywraca pełnej odporności chemicznej, pozostawiając spoinę podatną na uszkodzenia środowiskowe.
Skuteczne zabezpieczenie zapewnia dopiero właściwa obróbka chemiczna. Profesjonalnie przeprowadzone trawienie usuwa zgorzelinę oraz warstwę zubożoną w chrom. Kolejnym kluczowym krokiem pozostaje pasywacja, która drastycznie przyspiesza naturalne tworzenie cienkich tlenków na powierzchni detalu. Połączenie obu procesów przywraca właściwości antykorozyjne złącza do poziomu materiału rodzimego.
Podczas wytwarzania wymagających detali przemysłowych producent elementów ze stali nierdzewnej musi uwzględnić środowisko docelowe na długo przed przystąpieniem do pracy. Dla zbiorników narażonych na bezpośredni kontakt z solankami technolodzy opracowują kwalifikowaną technologię spawania z rygorystycznie ograniczoną energią liniową. Dodatkowym nadzorem objęta jest kontrola temperatury międzyściegowej. Wyniki badań nieniszczących wskazują ewentualne wady w strukturze złącza jeszcze na etapie wytwarzania w hali produkcyjnej.
Potrzeba wczesnej modyfikacji założeń spawalniczych wynika często z analizy samej dokumentacji zakładowej. Atesty hutnicze precyzyjnie określają rzeczywisty udział poszczególnych pierwiastków stopowych. Jeśli dostarczona partia materiału wykazuje parametry bliskie dolnej granicy normy, inżynier spawalnik dostosowuje parametry łączenia, aby zminimalizować ryzyko pęknięć.
Trwałość gotowego detalu pracującego w trudnym środowisku zależy od ścisłego dopasowania technologii oraz zastosowania prawidłowej obróbki chemicznej po wykonaniu połączeń. Odpowiednie zarządzanie tymi procesami skutecznie zapobiega przedwczesnej degradacji nowej infrastruktury. W profesjonalnej weryfikacji założeń konstrukcyjnych i wdrażaniu zakładowych systemów jakości pomaga spółka KTM Weld, która wspiera przedsiębiorstwa branży metalowej w utrzymaniu najwyższych standardów technicznych procesu produkcji.
Kategorie artykułów
Polecane artykuły

Dlaczego warto zainwestować w sprzątanie wspólnot mieszkaniowych?

Fjällräven Outlet: Co kryje się za sukcesem marki outdoorowej?

Decyzja o przeprowadzce – jakie korzyści daje życie w domu jednorodzinnym?
